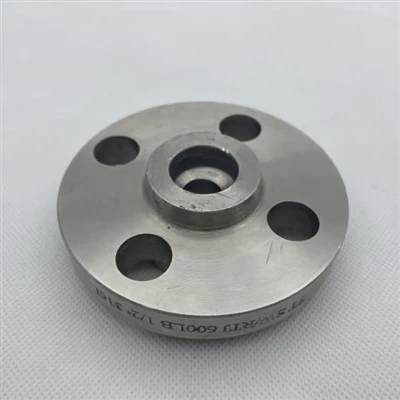
آهنگری قالب باز انتخاب مناسبی برای شکلهای آلیاژ نیکل بزرگ، سفارشی یا کم حجم است، زیرا از قالبهای ساده و ارزان استفاده میکند. آهنگری قالب بسته برای قطعات-با حجم بالا، پیچیده و نزدیک به-شبکه-شکل، بهترین است، زیرا یک حفره قالب شکل، تحملهای محکم و جریان دانههای برتر را در اطراف ویژگیهای هندسی ایجاد میکند. نورد حلقه روش استاندارد برای هر جزء حلقهای-شکل مانند فلنجها یا بلبرینگها است، زیرا یک حلقه بدون درز با جریان دانههای محیطی بهطور ایدهآل با بارهای سرویس قطعه تولید میکند.

آهنگری دیسک برای قسمتهای متقارن دورانی و خستگی{0}} مانند دیسکهای توربین در نظر گرفته میشود، زیرا یک الگوی جریان دانهای شعاعی ایجاد میکند که بهترین مقاومت در برابر خستگی و ترکیدگی را در آن هندسه ارائه میدهد. روش صحیح در درجه اول با شکل قطعه و جهت بارگذاری تعیین می شود، نه تنها با آلیاژ.
تفاوت بین قالب باز، قالب بسته، نورد حلقه و آهنگری دیسک چیست؟
هر چهار فرآیند یک شمش آلیاژ نیکل گرم شده را به صورت پلاستیکی تغییر شکل می دهند تا ساختار ریخته گری شده- را بشکند و جریان دانه را با شکل قطعه تراز کند، اما آنها در ابزار، هندسه قابل دستیابی و الگوی جریان دانه در نتیجه متفاوت هستند، به همین دلیل است که هر کدام با یک نوع جزء متفاوت مطابقت دارند.
آهنگری خواص مکانیکی آلیاژهای نیکل را در مقایسه با قطعات ریخته گری با بستن تخلخل داخلی و تراز کردن ساختار دانه فلز در جهت کار بهبود می بخشد. چهار فرآیند زیر نشاندهنده روشهای اصلی آهنگری است که شمش آلیاژ نیکل را به شکل اجزای قابل استفاده در میآورند:
قالب باز آهنگری:شمش بین قالبهای مسطح یا سادهشکل کار میشود که هرگز قطعه را کاملاً محصور نمیکنند، و اپراتور یا دستکاریکننده قطعه کار را بین ضربهها یا فشارها تغییر مکان میدهد تا شکل نهایی را ایجاد کند. ابزارسازی ساده و کلی-هدف است.
آهنگری قالب بسته ( قالب گیری قالب گیری ):شمش بین دو قالبی فشرده میشود که با شکل منفی قسمت تمامشده ماشینکاری شدهاند، بنابراین فلز یک حفره را پر میکند و در یک یا چند ضربه تقریباً-شکل توری به خود میگیرد. ابزارسازی بخشی-خاص و گران است.
حلقه نورد:یک پیشفرم سوراخدار{0}}بهشکل دونات، بین یک رول بیحرکتی و یک رول رانده میپیچد، به تدریج ضخامت دیواره را کاهش میدهد و در عین حال قطر را افزایش میدهد، و یک حلقه بدون درز بدون جوش و بدون حفره قالب برای فرم بیرونی ایجاد میکند.
آهنگری دیسک:یک شمش استوانهای به هم میخورد (به صورت محوری فشرده میشود) و سپس، اغلب در قالبهای بسته، به شکل دیسکی مسطح و متقارن چرخشی، با جریان دانهای که عمداً کنترل میشود تا از مرکز به سمت بیرون تابش کند، کار میکند.
کدام روش آهنگری را برای اشکال بزرگ و سفارشی باید انتخاب کنید؟
آهنگری قالب باز انتخاب مناسبی برای اشکال بزرگ یا سفارشی آلیاژ نیکل، مانند شفت، بلوک، و{0}}قطعات نمونه اولیه کم است، زیرا از هزینه بالای ابزار و زمان طولانی ساخت قطعات- قالب های بسته خاص جلوگیری می کند.

قالبهای قالبی صاف یا ساده-میتوانند گستره وسیعی از هندسه قطعات را بدون هیچگونه سرمایهگذاری ابزار خاصی شکل دهند. این باعث می شود که آن را در چندین موقعیت رایج به گزینه عملی تبدیل کند:
اجزای بزرگ تک تکه-:شفتها، روتورها و بلوکهایی که از حد عملی یک پرس قالب بسته فراتر میروند، معمولاً با آهنگری قالب باز تولید میشوند، زیرا ظرفیت پرس و دستکاریکننده، نه اندازه قالب، عامل محدودکننده است.
سفارشات کم-یا نمونه اولیه:ساخت یک قالب بسته تنها زمانی مقرون به صرفه است که هزینه ابزارآلات بتوان در قطعات کافی تقسیم شود. برای یک قطعه آلیاژ نیکل یک{{1}یا کوتاه-، آهنگری قالب باز به طور کامل از این هزینه اولیه جلوگیری می کند.
هندسه ساده با کمک هزینه ماشینکاری سخاوتمندانه:هنگامی که قطعه بعداً به طور گسترده ماشینکاری میشود، مانند بلوک آهنگری که برای بدنه شیر در نظر گرفته شده است، شل شدن آن به عنوان{0}}تحمل آهنگری آهنگری قالب باز یک نقطه ضعف عملی نیست.
مزیت-این است که آهنگری قالب باز برای دستیابی به شکل نهایی نیاز به ماشینکاری بیشتر و قضاوت اپراتور ماهر دارد، بنابراین هزینه هر-قطعه و زمان تحویل میتواند بیشتر از آهنگری قالب بسته با افزایش حجم باشد.
کدام روش بهترین جریان دانه و خواص مکانیکی را می دهد؟
قالب بسته، نورد حلقهای و آهنگری دیسک همگی جریان دانهای را تولید میکنند که از خط نهایی قطعه پیروی میکند، که عموماً خواص خستگی و ضربه بهتری نسبت به آهنگری قالب باز در همان مکان ایجاد میکند، زیرا شکلهای قالب باز به ماشینکاری بعدی بیشتری نیاز دارند که میتواند جریان دانه را قطع کند.
جریان دانه جهتی را توصیف می کند که ساختار دانه داخلی فلز و هر گونه اجزای کشیده پس از آهنگری در یک راستا قرار می گیرند. زمانی که جریان دانه در سرویس موازی با جهت تنش اصلی باشد، یک قطعه قویتر است و زمانی که ماشینکاری انتهای دانهها (دانه انتهایی) را در سطحی با تنش زیاد در معرض دید قرار میدهد، ضعیفتر است.
آهنگری قالب بسته:از آنجایی که حفره قالب با شکل قطعه تمام شده مطابقت دارد، جریان دانه مستقیماً خطوط قطعه را دنبال می کند و برای رسیدن به ابعاد نهایی به ماشینکاری نهایی کمتری نیاز است و جهت گیری مطلوب دانه در ویژگی های حیاتی مانند فیله ها حفظ می شود.
حلقه نورد:جریان دانه ای ایجاد می کند که به صورت محیطی در اطراف حلقه می گذرد، که به طور طبیعی با تنش حلقه ای که بر بارگذاری در فلنج ها، بلبرینگ ها و حلقه های نگهدارنده فشار{0}} غالب است، همسو می شود.
آهنگری دیسک:یک الگوی جریان دانه ای شعاعی یا مارپیچی کنترل شده از مرکز دیسک تا لبه آن ایجاد می کند که به طور خاص برای مقاومت در برابر تنش های گریز از مرکز و گرمایی که در اجزای چرخشی مانند دیسک های توربین دیده می شود، طراحی شده است.
قالب باز آهنگری:جریان دانه از جهت کار کلی بیلت پیروی می کند، اما از آنجایی که مواد بیشتری با ماشین کاری برای رسیدن به شکل نهایی حذف می شود، جریان دانه در سطح نهایی کمتر قابل پیش بینی است و احتمال بیشتری دارد که دانه های انتهایی را در مکان های بحرانی در معرض دید قرار دهد.
کدام روش برای اجزای حلقهای-یا استوانهای بهتر است؟
نورد حلقه استاندارد و مقرون به صرفه ترین روش{0}}برای هر جزء آلیاژ نیکل حلقه-شکل است، زیرا یک قطعه بدون درز با جریان دانه های محیطی در یک فرآیند پیوسته واحد تولید می کند، بدون اینکه هزینه قالب برای آهنگری قالب بسته تولید شود.

فلنجها، نازلهای مخازن تحت فشار، پایههای یاتاقان و حلقههای پوشش کمپرسور تقریباً همیشه به عنوان آهنگری حلقهای-در صورت ساخته شدن از آلیاژ نیکل مشخص میشوند. این فرآیند با یک پیشفرم{2}}شکل سوراخشده شروع میشود، که سپس بهتدریج رول میشود تا قطر آن رشد کند در حالی که ضخامت دیوارهاش تا بعد هدف کاهش مییابد، در اصل مشابه خمیر باز کردن.
بدون درز جوش:بر خلاف حلقههای نورد شده-و-جوشکاری شده، آهنگری حلقهای-درز ندارد، محل احتمالی حمله خوردگی یا شروع ترک خستگی را از بین میبرد و مزیت قابلتوجهی برای خوردگی- اجزای آلیاژ نیکل خدماتی است.
استفاده کارآمد از مواد:از آنجایی که این فرآیند از یک پیشفرم سوراخ شده نزدیک به شکل حلقه نهایی کار میکند، مواد کمتری در مقایسه با ماشینکاری یک حلقه از قالب یا صفحه فورج شده با قالب باز هدر میرود.
قطر مقیاس پذیر:آسیاب های نورد حلقه ای می توانند قطرهایی از چند سانتی متر تا چند متر تولید کنند و همه چیز را از اجزای کوچک شیر گرفته تا توربین های بادی بزرگ یا حلقه های تولید برق را پوشش دهند.
کدام روش برای اجزای دیسکی-مانند چرخهای توربین بهترین است؟
آهنگری دیسک تنها روشی است که به طور قابل اعتماد الگوی جریان دانه شعاعی مورد نیاز برای خستگی{0}} اجزای آلیاژ نیکل حساس و دارای بار چرخشی مانند دیسک های توربین، چرخ های کمپرسور و هاب های روتور را تولید می کند.
دیسکهای توربین برخی از سختترین بارگذاریهای ترکیبی هر قطعه آهنگری را تجربه میکنند: استرس گریز از مرکز بالا ناشی از چرخش، گرادیان حرارتی بین لبه داغ و سوراخ سردتر، و بارگذاری خستگی چرخهای در دهها هزار چرخه پرواز یا عملیات. سوپرآلیاژهای نیکل مانند Inconel 718 و Waspaloy مخصوصاً برای این قطعات انتخاب می شوند زیرا در دمای بالا استحکام را حفظ می کنند، اما این مزیت استحکام تنها زمانی کاملاً محقق می شود که فرآیند آهنگری ساختار دانه داخلی مناسبی را ارائه دهد.
آهنگری دیسک با برهم زدن بیلت و سپس کارکردن آن، اغلب از طریق ضربات متعدد یا ترکیبی از عملیات قالب باز و بسته، به این نتیجه می رسد، به طوری که جریان دانه از مرکز دیسک به سمت بیرون به لبه تابش می کند. این جهت گیری، جریان دانه را به موازات جهت تنش گریز از مرکز غالب قرار می دهد و عمر خستگی و مقاومت در برابر ترکیدگی را به حداکثر می رساند. برای حیاتی ترین کاربردهای هوافضا، آهنگرهای دیسکی از طریق چرخه های خنک کننده و عملیات حرارتی کنترل شده پردازش می شوند و اغلب در معرض بازرسی اولتراسونیک قرار می گیرند که به طور خاص برای تشخیص هرگونه اختلال در جریان یا نقص داخلی قبل از ورود قطعه به سرویس طراحی شده است.
چگونه زمان تحویل و هزینه ابزار با روشها مقایسه میشود؟
آهنگری قالب باز کمترین هزینه ابزارآلات و کوتاهترین زمان تولید ابزار را دارد، اما بالاترین هزینه ماشینکاری هر قطعه را در حجم دارد. قالب بسته و آهنگری دیسک دارای هزینه قابل توجهی برای قالب هستند که فقط در مقادیر متوسط تا زیاد تولید می شود. نورد حلقه در میان قرار دارد، زیرا ابزار آسیاب حلقه ای (ماندرل و رول) بسیار کمتر از یک حفره قالب بسته است.
|
روش |
هزینه ابزار |
زمان سرب ابزار |
بهترین محدوده صدا |
|
فورج قالب باز |
کم ({0}}هدف عمومی) |
کوتاه |
نمونه اولیه به حجم کم |
|
فورج قالب بسته |
بالا (بخش-حفره خاص) |
طولانی |
حجم متوسط به بالا |
|
حلقه نورد |
کم تا متوسط (ماندرل / رول) |
کوتاه تا متوسط |
حجم کم تا زیاد |
|
آهنگری دیسک |
بالا (بخش-خاص + کنترلهای فرآیند) |
طولانی |
قطعات بحرانی با حجم متوسط تا زیاد |
برای یک دیسک توربین نمونه اولیه، تیمهای مهندسی گاهی اوقات آهنگری قالب باز و سپس ماشینکاری سنگین را جایگزین میکنند تا از هزینههای قالب خاص دیسک جلوگیری کنند، و کاهش بهینهسازی جریان دانه را در ازای تحویل سریعتر-هزینه پایینتر یک قطعه توسعه میپذیرند.
هر روش چگونه بر تحمل ابعادی و اجازه ماشینکاری تأثیر می گذارد؟
قالبهای بسته و آهنگری دیسکی را میتوان نزدیکتر به شکل توری با ذخایر ماشینکاری کمتر تولید کرد، در حالی که آهنگریهای قالب باز و تا حدی کمتر، قطعات حلقهای{0} رول شده نیاز به ماشینکاری سخاوتمندانهتری دارند تا به عنوان سطح آهنگری-بررسی شوند.

قالب باز آهنگری:از آنجایی که{0}}تلرانسهای آهنگری ضعیفترین روش از چهار روش هستند که معمولاً بسته به اندازه قطعه به 5 تا 15 میلیمتر یا بیشتر از ماشینکاری در هر سطح نیاز دارند، زیرا شکل به شدت به تکنیک اپراتور بستگی دارد.
آهنگری قالب بسته:حفرههای قالب میتوانند تلورانسهایی مناسب برای قطعات نزدیک به-شبکه- داشته باشند، که اغلب تنها به چند میلیمتر ماشینکاری نیاز دارند، که بهطور قابلتوجهی مقدار آلیاژ نیکل گرانقیمت را که بهعنوان ضایعات حذف میشود، کاهش میدهد.
حلقه نورد:آسیابهای حلقهای کنترلشده رایانهای مدرن به تکرارپذیری ابعادی خوبی در قطر و ضخامت دیواره دست مییابند، اگرچه ویژگیهای صفحه فلنج و پیچ{1}}هنوز پس از نورد کردن نیاز به ماشینکاری دارند.
آهنگری دیسک:فرآیندهای آهنگری دیسک دقیق، بهویژه برای دیسکهای توربین هوافضا، میتوانند تقریباً{0}}به شکل خالص روی بدنه دیسک نزدیک شوند و اجازه ماشینکاری را در ویژگیهای مهم رابط مانند نواحی مته سوراخ و اتصال لبه متمرکز کنند.
کدام کدها و استانداردها بر آهنگری آلیاژ نیکل حاکم هستند؟
مشخصات AMS بر فرجینگهای آلیاژ نیکل هوافضا مانند دیسکهای توربین، ASTM A961 و API 6A بر آهنگریهای عمومی صنعتی و میادین نفتی، و ASME B16.5 یا B16.47 بر فلنجهای نورد شده حلقهای- حاکم است، با فرآیند NADCAP که به طور مکرر برای تاییدیه تامینکننده مورد نیاز است.
مشخصات AMS (SAE Aerospace Material Specifications):شیمی، خواص مکانیکی، الزامات جریان دانه و معیارهای بازرسی برای آهنگریهای سوپرآلیاژ نیکل هوافضا مانند دیسکهای توربین Inconel 718 و Waspaloy.
ASTM A961:الزامات عمومی مشترک برای تمام آهنگری قطعات لوله های فولادی و آلیاژ نیکل، تست مواد پوشش، عملیات حرارتی، و الزامات علامت گذاری که توسط بسیاری از مشخصات محصول به آنها ارجاع شده است، ارائه می دهد.
API 6A / API 6D:فرجینگهای دولتی مورد استفاده در تجهیزات سر چاه، شیر و خط لوله، اضافه کردن الزامات برای خدمات سولفید هیدروژن و مطابقت NACE MR0175 در صورت لزوم.
ASME B16.5 / B16.47:ابعاد و فشار{0}}الزامات درجهبندی دما برای فلنجهای لولههای حلقهای-، از جمله فلنجهای آلیاژ نیکل مورد استفاده در لولهکشی فرآیند خورنده.
اعتبار NADCAP:یک صنعت-گواهی نامه فرآیند ویژه ای را مدیریت می کند که اغلب برای جعل تامین کنندگان تولید کننده هوافضا{1}}دیسک ها و حلقه های سوپرآلیاژ نیکل حیاتی، پوشش عملیات حرارتی، آزمایش غیرمخرب-و کنترل فرآیند آهنگری مورد نیاز است.
سوالات متداول
آیا می توان از فورج باز قالب برای ایجاد حلقه شکل استفاده کرد؟
بله، از طریق فرآیندی که گاهی اوقات آهنگری حلقه قالب باز یا آهنگری زین نامیده میشود، اما حلقه حاصل دیواره بدون درز و نازکشده شعاعی و جریان دانههای محیطی یک حلقه نورد واقعی را ندارد و عموماً برای حلقههای بسیار بزرگ یا بسیار ضخیم-خارج از ظرفیت آسیاب حلقهای استاندارد استفاده میشود.
چرا نمی توان از فورج قالب بسته به سادگی برای هر قطعه آلیاژ نیکل استفاده کرد؟
آهنگری قالب بسته به یک قالب- خاص نیاز دارد، که نشاندهنده سرمایهگذاری قابل توجهی در ابزارآلات اولیه است که تنها زمانی منطقی به نظر میرسد که در قطعات کافی پخش شود. برای مولفههای بزرگ، سفارشی یا بسیار کم-، این هزینه ابزار بر مزیت تقریباً-شکل- خالص آن میچرخد.
آیا نورد حلقه برای فلنجهای آلیاژ نیکل-با فشار بالا مناسب است؟
بله. نورد حلقه روش تولید استاندارد برای فلنجهای آلیاژ نیکل با فشار-است، زیرا ساختار بدون درز و جریان دانههای محیطی مستقیماً از تنش حلقهای که بر بارگذاری فلنج تحت فشار داخلی غالب است پشتیبانی میکند.
چرا جهت جریان دانه برای دیسک های توربین بسیار مهم است؟
دیسکهای توربین تحت چرخش مداوم-سرعت بالا کار میکنند، که تنش گریز از مرکز قابل توجهی را ایجاد میکند که از سوراخ به لبه به بیرون تابش میکند. تراز کردن جریان دانه در همان جهت شعاعی مقاومت دیسک را در برابر ترک خوردگی ناشی از خستگی و شکست انفجاری فاجعه بار در طول عمر کاری آن به حداکثر میرساند.
آیا روش آهنگری بر مقاومت خوردگی آلیاژ نیکل تأثیر می گذارد؟
نه مستقیم. مقاومت در برابر خوردگی در درجه اول تابعی از شیمی آلیاژ و وضعیت سطح است، نه روش آهنگری. با این حال، روش آهنگری بر سلامت داخلی و جریان دانه تأثیر میگذارد، که میتواند بر مقاومت ترک خوردگی تنشی در برخی از محیطهای خدماتی تأثیر بگذارد.