Monel K500 (UNS N05500)در محورهای پمپ، میل سوپاپ، یقه مته و بست های دریایی درست می شود زیرا ترکیبی از مقاومت در برابر خوردگی آب دریا با سن-استحکام سخت شده تقریباً سه برابر نسبت به Monel 400 است. با این حال، خارج کردن ایمن این استحکام از آهنگری بستگی به ضربه زدن به یک پنجره باریک تر و کمتر از انتظار بیشتر دارد.
این راهنما محدوده دقیق کار گرم-، استدلال پشت محدودیتهای آن، عملیات حرارتی پست{1}} مورد نیاز برای دستیابی به خواص کامل، و آنچه تحقیقات داغ فعلی{2}}کارایی فعلی به راهنمای تولیدکننده سنتی اضافه میکند، نشان میدهد.
محدوده دمای مناسب آهنگری برای Monel K500 چیست؟
Monel K500 باید بین 1600 درجه فارنهایت و 2100 درجه فارنهایت (871 تا 1149 درجه ) گرم باشد، با کاهش شدید در قسمت بالای آن محدوده، 1900 تا 2100 درجه فارنهایت (1038 تا 1149 درجه). کار در دمای زیر 1600 درجه فارنهایت توصیه نمی شود و 2100 درجه فارنهایت حداکثر دمای گرمایش توصیه شده است.
این محدوده مستقیماً از شرکت فلزات ویژه، تولید کننده اصلی آلیاژ می آید و پایه ای است که هر کارخانه آهنگری باید از آن کار کند. برخلاف فولاد ساده، Monel K500 دارای سن است-سختشدنی -، حاوی آلومینیوم و تیتانیوم است که در طی عملیات حرارتی رسوبهای تقویتکننده Ni3(Ti,Al) را تشکیل میدهند - و این شیمی چیزی است که پنجره کار گرم-ایمن آن را در مقایسه با معمولی باریک میکند.مونل 400.
|
پارامتر |
درجه F |
درجه |
|
محدوده کاری کامل-گرم |
1600–2100 |
871–1149 |
|
محدوده کار سنگین-(بهترین). |
1900–2100 |
1038–1149 |
|
حداقل دمای کاری |
1600 (زیر نروید) |
871 |
|
حداکثر دمای گرمایش توصیه شده |
2100 |
1149 |
|
گرم کردن مجدد نهایی برای آهنگری دانه های ریز- |
2000 (+ بیشتر یا مساوی 30 درصد کاهش مساحت) |
1093 |
|
محدوده ذوب آلیاژ (فقط مرجع، نه هدف کاری) |
2400–2460 |
1315–1350 |
جدول 1. پارامترهای دمای آهنگری توصیه شده برای Monel K500. منبع: Special Metals Corporation، بولتن فنی آلیاژ MONEL® K-500 (انتشار SMC-062).
چرا کارکردن Monel K500 در دمای زیر 1600 درجه فارنهایت خطر آسیب رساندن به آهنگری را دارد؟
در دمای زیر 1600 درجه فارنهایت، Monel K500 قابلیت چکشخواری داغ را از دست میدهد و میتواند در حین کار خود شروع به-پیر شدن-سخت شدن کند، بهطور غیرقابل پیشبینی تنش جریان را افزایش میدهد و خطر ترک خوردن یا پاره شدن را به جای تغییر شکل پلاستیک تمیز افزایش میدهد.
کف 1600 درجه فارنهایت یک حاشیه ایمنی دلخواه نیست - بلکه نشان دهنده متالورژی خود آلیاژ است. بارش Ni3(Ti,Al)، واکنشی که مونل K500 را سخت می کند، تقریباً در محدوده 900 تا 1400 درجه فارنهایت شروع می شود اگر ماده به آرامی در آن نگه داشته یا سرد شود. اگر یک جاعل سعی کند قطعه را زیر 1600 درجه فارنهایت کار کند، آلیاژ به سمت آن محدوده بارش در اواسط-عملیات میرود: دقیقاً زمانی که آهنگر برای جاری شدن به آن متکی است، سفت میشود و شکلپذیری را از دست میدهد. نتیجه حالت کلاسیک داغ-حالت خرابی کار - پارگی سطح، ترکخوردگی داخلی، یا به سادگی بخشی است که نمیتوان آن را بدون آسیب بیشتر تغییر شکل داد.
چه اتفاقی می افتد اگر Monel K500 بیش از 2100 درجه فارنهایت گرم شود؟
حتی اگر ذوب حجیم تا حدود 2400 درجه فارنهایت شروع نمی شود، 2100 درجه فارنهایت به عنوان سقف عملی تعیین می شود زیرا قرار گرفتن در معرض طولانی مدت در بالای آن باعث رشد بیش از حد دانه و اکسیداسیون سطح سنگین تر می شود، که هر دو خواص مکانیکی و کیفیت سطح آهنگری تمام شده را کاهش می دهند.
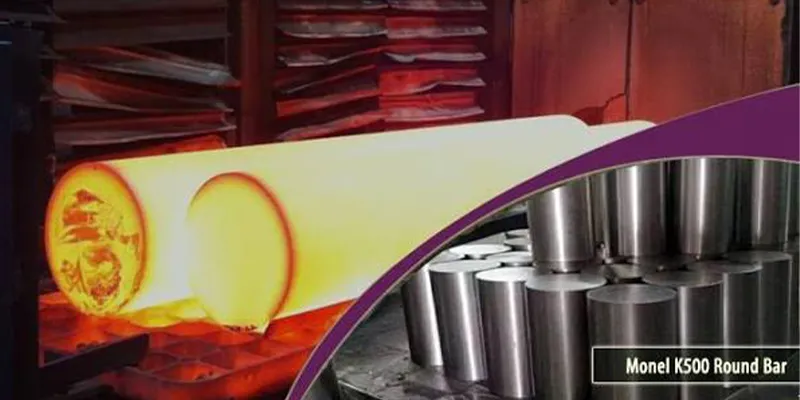
یک حاشیه 300 درجه فارنهایت (تقریبا 170 درجه) بین سقف توصیه شده 2100 درجه فارنهایت و شروع ذوب 2400 درجه فارنهایت آلیاژ وجود دارد، بنابراین خطر بالای 2100 درجه فارنهایت ذوب اولیه ناگهانی نیست - بلکه آسیب تجمعی ناشی از زمان زیاد در دما است. دستورالعملهای کاری Special Metals صریح است که فلز باید در یک کوره داغ شارژ شود و به محض گرم شدن یکنواخت از آن خارج شود، زیرا خیساندن طولانیمدت در دمای 2100 درجه فارنهایت حتی بدون تجاوز از آن مضر است. درشت شدن دانه، هم استحکام و هم چقرمگی را در قسمت تمام شده کاهش می دهد، در حالی که مقیاس اکسید سنگین تر، ترشی را پیچیده می کند و می تواند در طول تغییر شکل بعدی روی سطح کار کند، و نقص هایی ایجاد می کند که ممکن است ماشینکاری بعدی به طور کامل برطرف نشود.
برای جلوگیری از آسیب رساندن به مواد، تاخیر در حین آهنگری چگونه باید مدیریت شود؟
اگر در اواسط-عملکرد تأخیر رخ داد، کوره را به - کاهش دهید یا آن را در - 1900 درجه فارنهایت نگه دارید به جای اینکه قطعه را در دمای 2100 درجه فارنهایت خیس کنید، سپس آن را فقط اندکی قبل از از سرگیری کار به 2100 درجه فارنهایت برگردانید. با تأخیر طولانی، قطعه را از کوره خارج کنید و به جای اینکه بگذارید بنشیند، آن را با آب خاموش کنید.
این استراتژی نگهداری دو ردیفه دستورالعملی مستقیم و عملی از تولیدکننده آلیاژ است و همان منطق سقف 2100 درجه فارنهایت را منعکس میکند: به حداقل رساندن زمان تجمعی در بالاترین دما، از اندازه دانه و کیفیت سطح محافظت میکند بدون اینکه توانایی از سرگیری سریع کار سنگین پس از پایان تاخیر را از بین ببرد. یکی از رایجترین روشهایی است که مغازهها بهطور ناخواسته یک مونل K500 را قبل از رسیدن به قالب، بیش از حد یا درشت میکنند.
چه روش خنک کننده ای باید از کار داغ Monel K500 پیروی کند؟
آب-قطعه را بلافاصله پس از کار گرم از 1450 درجه فارنهایت یا بالاتر خاموش میکند - هرگز اجازه ندهید هوا-خنک شود- زیرا خنک شدن آهسته در محدوده پیری باعث میشود آلیاژ تا حدی-گرم شود-که باعث ایجاد تنش داخلی میشود که میتواند منجر به شکافتن حرارتی یا پاره شدن مجدد آن شود.
خنککردن یک قطعه Monel K500 داغ-یکی از مهمترین اشتباهات ممکن در این مرحله است. از آنجایی که آلیاژ شروع به تشکیل استحکام خود می کند، همانطور که به آرامی در حدود 900 تا 1400 درجه فارنهایت سرد می شود، یک قطعه هوای خنک شده تا حدی به روشی کنترل نشده پیر می شود - به طور غیریکنواخت سخت می شود و تنش داخلی ایجاد می کند. این استرس می تواند باعث شکافتن یا پارگی در دفعه بعد که قطعه برای کار بیشتر یا عملیات حرارتی دوباره گرم می شود، شود. خاموش کردن سریع آب (با حدود 2٪ الکل اضافه شده بر حسب حجم، به ازای هر راهنمایی تولیدکننده، برای کاهش اکسیداسیون و سهولت ترشی کردن) از این مشکل جلوگیری می کند و همچنین مقدار بیشتری از ترکیبات سفت کننده سن را در محلول باقی می گذارد و به این ماده واکنش بهتری به تیمار سخت شدن عمدی سن{12} می دهد که بعداً اعمال می شود.
چگونه می توان به اندازه دانه ریز در فورجینگ های Monel K500 دست یافت؟
برای آهنگری دانهریز-، گرم کردن مجدد نهایی قبل از آخرین پاس آهنگری باید 2000 درجه فارنهایت باشد، و این عملیات نهایی باید حداقل 30٪ کاهش سطح داشته باشد.
اندازه دانه در آهنگری عمدتاً با مقدار تغییر شکل پلاستیک اعمال شده در مرحله نهایی کار و دمایی که در آن مرحله رخ می دهد تعیین می شود. کاهش نهایی سخاوتمندانه (بیشتر یا مساوی 30٪) در گرمای مجدد کنترل شده 2000 درجه فارنهایت، تبلور مجدد را به یک ساختار دانه ریز ارتقا می دهد، نه اینکه درشت باقی بماند، زیرا مانند دانه های-ریخته شده- از پاس های کاری سبک تر و قدیمی تر. اندازه دانه ریز مستقیماً برای کاربر نهایی مهم است: چقرمگی، مقاومت در برابر خستگی و یکنواختی خواص مکانیکی را در سراسر بخش بهبود میبخشد، که بهویژه برای ایمنی{6}}قطعات حیاتی مانند میل سوپاپ و شفت پمپ مهم است.
تحقیقات مدرن Hot{0}}در مورد پنجره بهینه آهنگری چه میگوید؟
همدما داغ-آزمایش فشرده سازی و پردازش-تحلیل نقشه، دماهای بالاتر از 1000 درجه (1832 درجه فارنهایت) - نزدیک به بالای محدوده تولید کننده سنتی 1600-2100 درجه فارنهایت - را به عنوان دامنه پردازش پایدار و با کارایی بالا-به جای تغییر شکل پویا از طریق 5، شناسایی می کند. نقص{10}}محلی سازی جریان مستعد.
مطالعهای در سال 2026 که در Metallurgical and Materials Transactions A منتشر شد، از شبیهساز ترمومکانیکی Gleeble برای اجرای آزمایشهای فشردهسازی داغ همدما بر روی Monel K500 در 850 تا 1100 درجه و نرخ کرنش از 0.001 تا 10 در ثانیه استفاده کرد، سپس یک نقشه پردازش در برابر درجه حرارت کارآمد را مشخص کرد (نقشهای را در برابر درجه حرارت کارآمد ترسیم کرد). شرایط دامنه پایدار - که در آن ماده میتواند انرژی را از طریق نرمسازی ریزساختاری به جای ترک خوردگی جذب کند - در دماهای بالاتر از 1000 درجه در تمام نرخهای کرنش آزمایششده، با راندمان اتلاف توان اوج 49 درصد و حساسیت نرخ کرنش 0.3 که در آهستهترین نرخ آزمایش در 1000 درجه رخ میدهد، یافت شد. تجزیه و تحلیل پراش پراکندگی برگشتی الکترونی (EBSD) تأیید کرد که نرم شدن در این حوزه از طریق تبلور مجدد دینامیک (DRX) اتفاق میافتد، که بهعنوان یک ریزساختار «گردنبند» مشخصهای که در مرزهای دوقلو هستهدار میشود، قابل مشاهده است - همان مکانیسمی که ساختار دانه ریز و یکنواختی را که در بالا توضیح داده شد تولید میکند.
شبیهسازیهای اجزای محدود در همان مطالعه همچنین نشان داد که چرا کار در خارج از این پنجره پایدار خطرناک است: در دماهای پایینتر یا نرخ کرنشهای بالاتر، گرمایش آدیاباتیک (افزایش دمای موضعی از خود کار تغییر شکل) باعث میشود جریان به نوارهای باریک تبدیل شود، در حالی که اصطکاک در سطح قالب باعث ایجاد "مناطق مرده" با نرخ تماس نزدیک به- میشود. هر دو اثر نتیجه عملی یکسانی را ایجاد میکنند، دستورالعملهای سنتی تولیدکننده قبلاً در مورد - ناهموار، نقص-تغییر شکل مستعد - هشدار میدهند، اما دادههای نقشه پردازش- مبنای کمی را برای مهندسان جعل فراهم میکند تا در بالای محدوده توصیهشده 1600 تا 2100 درجه فارنهایت به جای کاهش شدید درجه فارنهایت باقی بمانند.
|
پارامتر نقشه پردازش (مطالعه فشرده سازی داغ Gleeble) |
نتیجه |
|
محدوده دما مورد مطالعه قرار گرفت |
850–1100 درجه (1562–2012 درجه فارنهایت) |
|
محدوده نرخ کرنش مورد مطالعه قرار گرفت |
10-3 تا 10 s-1 |
|
دامنه پردازش پایدار-با کارایی بالا |
T > 1000 درجه (1832 درجه فارنهایت)، در تمام نرخهای کرنش آزمایششده |
|
حداکثر راندمان اتلاف توان (η) |
49٪ در 1000 درجه / 10-3 s-1 |
|
حساسیت نرخ کرنش (m) در حد مطلوب |
0.3 |
|
مکانیسم نرم کننده غالب در حوزه پایدار |
تبلور مجدد دینامیک (DRX)؛ ریزساختار "گردنبند" هستهدار در مرزهای دوقلو |
|
مکانیسم های نقص خارج از حوزه پایدار |
محلی سازی جریان مبتنی بر{0}}گرمایش-آدیاباتیک؛ اصطکاک-«مناطق مرده» را در نزدیکی تماس قالب محدود کرد |
جدول 2. یافته های نقشه داغ-پردازش کارپذیری- برای Monel K500. منبع: "بهینه سازی کارپذیری گرم و کنترل ریزساختار در مونل K500: مطالعه ای با استفاده از نقشه های پردازش، معادلات سازنده و تجزیه و تحلیل FEM"، معاملات متالورژی و مواد الف.
محدوده فورج Monel K500 چگونه با Monel 400 مقایسه می شود؟
پنجره کار داغ (1600-2100 درجه فارنهایت) مونل K500 بسیار بالاتر از محدوده بسیار وسیعتر مونل 400 (1200 تا 2150 درجه فارنهایت) قرار دارد، زیرا Monel 400 حاوی آلومینیوم یا تیتانیوم نیست و در نتیجه هیچ سنی ندارد{8}در دمای پایین تر، واکنش سخت شدنی که می تواند به شدت سخت شود.
|
آلیاژ |
محدوده کاری کامل-گرم |
محدوده کار سنگین- |
حداقل دما |
|
Monel K500 (N05500) |
1600–2100 درجه فارنهایت (871–1149 درجه) |
1900–2100 درجه فارنهایت (1038–1149 درجه) |
1600 درجه فارنهایت (871 درجه) |
|
Monel 400 (N04400) |
1200–2150 درجه فارنهایت (650–1175 درجه) |
1740–2150 درجه فارنهایت (950–1175 درجه) |
- (بدون سن-کف سخت شدن) |
جدول 3. مقایسه محدوده دمای کار- Monel K500 و Monel 400.
مفهوم عملی برای مغازه ای که هر دو آلیاژ را جعل می کند: روش های ابزار و کوره Monel 400 را نمی توان به سادگی برای Monel K500 بدون تنظیم مجدد مورد استفاده قرار داد. Monel 400 حاشیه وسیعتری را در پایینترین نقطه تحمل میکند، دقیقاً به این دلیل که بارندگی{4}}واکنش سختکنندهای که به طور تصادفی ایجاد میشود وجود ندارد، در حالی که کف 1600 درجه فارنهایت Monel K500 بهطور خاص وجود دارد تا مواد را از محدوده پیری خود در هنگام تغییر شکل دور نگه دارد.
چه پستی-برای رسیدن به استحکام کامل، عملیات حرارتی فورجینگ مورد نیاز است؟
یک قطعه مونل K500 به صورت-جعل شده (آب-خاموش شده) هنوز باید قدیمی باشد-تا به استحکام درجه بندی شده خود برسد. زمان و دمای صحیح بستگی به سختی/سرد بودن-وضعیت کار قطعه دارد و Special Metals سه جدول مجزا را تعریف میکند که دامنه کاملی از-مواد آهنگری تا کاملاً سرد-طعم فنری کار شده را پوشش میدهد.
|
شرایط شروع |
تقریبا سختی |
سن-برنامه سخت شدن |
محصولات معمولی |
|
نرم (بهعنوان-جعل/بازپخت) |
140–180 HB (75–90 HRB) |
1100–1125 درجه فارنهایت / 16 ساعت، در کوره-15 تا 25 درجه فارنهایت در ساعت تا 900 درجه فارنهایت خنک کنید، سپس با هر روشی تا دمای اتاق خنک کنید |
به عنوان- آهنگری آهنگری و خاموش شده یا آنیل شده میلههای آنیل شده/گرم- میلههای بزرگ-کشیده سرد بیش از 1½ اینچ. سیم/نوار نرم- |
|
نسبتاً سرد- کار کرد |
175–250 HB (8–25 HRC) |
1100-1125 درجه فارنهایت / حداقل 8 ساعت (تا 16 ساعت نزدیک به انتهای محدوده سختی)، خنک شدن تا 900 درجه فارنهایت در کمتر یا برابر با 15 تا 25 درجه فارنهایت در ساعت |
میلههای-کشیده سرد؛ نیمه-نوار سخت. سرد-قطعات ناراحت؛ سیم دمای متوسط{3}} |
|
کاملاً سرد-کار کرد |
260–325 HB (25–35 HRC) |
980–1000 درجه فارنهایت / حداقل 6 ساعت (8 تا 10 ساعت برای حداکثر سختی)، خنک شدن تا 900 درجه فارنهایت با 15 تا 25 درجه فارنهایت در ساعت |
فنری-نوار/سیم تمپر؛ به شدت سرد-تکه های کوچکی را تشکیل داد |
جدول 4. برنامه های سخت شدن سن برای Monel K500 بر اساس شرایط شروع. منبع: Special Metals Corporation، بولتن فنی آلیاژ MONEL® K-500.
بیشتر آهنگریها در دسته اول قرار میگیرند: یک قسمت-جعل شده با آب-آب خاموش شده به طور مستقیم با استفاده از برنامه 16{7}}ساعت 1100–1125 درجه فارنهایت سخت میشود. قسمتی که به حداکثر دقت ابعادی نیاز دارد، معمولاً قبل از پیری کمی بیش از اندازه تراشیده میشود، سپس بعد از آن ماشینکاری میشود، زیرا کهنگی باعث انقباض حجمی کوچک و قابل پیشبینی (حدود 0.0002 اینچ در اینچ) میشود.
رایج ترین عیوب آهنگری در Monel K500 چیست و چه چیزی باعث آن می شود؟
الگوهای عیب تکرارشونده عبارتند از: تقسیم حرارتی یا پاره شدن از هوا-خنک شدن به جای آب-خاموش شدن، از دست دادن سختی پذیری از-نگهداری بیش از حد در فرآیند-محدوده بازپخت، و کاهش استحکام خستگی ناشی از سطوح اکسید شده (و نه تمیز/صیقلشده) در سطوح بالاتر از دمای قابل ردیابی -، قابل جلوگیری از دمای خاص.

|
نقص / از دست دادن اموال |
علت اصلی و رفع آن |
|
شکافتن یا پارگی حرارتی هنگام گرم کردن مجدد |
ناشی از خنک شدن هوا پس از کار گرم به جای آب-بیشتر یا برابر با 1450 درجه فارنهایت، که اجازه می دهد تا حدی و غیرقابل کنترل خود پیری-و استرس باقیمانده. رفع: همیشه آب-بعد از کار گرم فوراً خاموش شود. |
|
از دست دادن سن-پاسخ سخت شدن (استحکام/سختی به خطر افتاده) |
به دلیل نگه داشتن در فرآیند بازپخت 1100-1400 درجه فارنهایت برای بیش از 1.5 ساعت، که به کاربید تیتانیوم (TiC) اجازه می دهد تا تیتانیوم تشکیل شود و به طور دائمی تیتانیوم را ببندد که در غیر این صورت به واکنش سخت شدن Ni3 (Ti,Al) کمک می کند. رفع: محدود کردن فرآیند{6}}بازپخت تا حدود 1 ساعت پس از یکسان شدن دما باقی می ماند. اگر TiC قبلاً تشکیل شده باشد، یک بازپخت محلول 2050 درجه فارنهایت در 30 دقیقه برای حل مجدد آن مورد نیاز است، به قیمت اندازه دانه درشت تر. |
|
کاهش قدرت خستگی در سرویس |
یک سطح اکسید شده (در مقابل سطح صیقلی) به طور قابل اندازهگیری استحکام خستگی را کاهش میدهد - دادههای منتشر شده نشان میدهد که افت از حدود 57 ksi به حدود 39.5 ksi (108-مقاومت خستگی چرخه) روی مواد کهنهشده سرد و با روکش اکسید شده در مقابل جلا داده شده است. رفع: پرداخت سطح صیقلی یا تمیز را برای قطعات در معرض بارگذاری چرخه ای مشخص کنید. |
|
قسمت تمام شده بیش از حد/کم{0}}قدرت |
ناشی از قرار گرفتن در معرض در هر نقطه در محدوده 1100-1400 درجه فارنهایت برای مدت طولانی تر از برنامه پیری مورد نظر است، که با پیری بیشتر قابل اصلاح نیست. رفع: مواد بیش از حد باید به طور کامل محلول شوند- (1800-1900 درجه فارنهایت) تا اجزای سخت شونده مجدد حل شوند و سپس{6}}از ابتدا کهنه شوند- توجه داشته باشید که این نیز هرگونه مزیت کار سرد قبلی را از بین میبرد. |
جدول 5. عیبهای معمول فورج و درمان حرارتی مونل K500، علل متالورژیکی آنها، و اقدامات اصلاحی.
سوالات متداول
محدوده دمای کار-Monel K500 چقدر است؟
1600 درجه فارنهایت تا 2100 درجه فارنهایت (871-1149 درجه)، با کاهش های سنگین به بهترین وجه بین 1900 درجه فارنهایت و 2100 درجه فارنهایت (1038-1149 درجه) انجام می شود. کار در دمای زیر 1600 درجه فارنهایت توصیه نمی شود.
آیا می توان مونل K500 را در همان دماهای مونل 400 جعل کرد؟
خیر. Monel 400 حداقل دمای کاری بسیار پایین تری را تحمل می کند (تا حدود 1200 درجه فارنهایت / 650 درجه) زیرا فاقد رسوبات آلومینیومی یا سنی تیتانیوم{4}}برای تحریک ناخواسته است. کف 1600 درجه فارنهایت Monel K500 به طور خاص برای جلوگیری از کارکردن مواد در محدوده پیری خاص خود وجود دارد.
آیا Monel K500 باید پس از آهنگری با هوا-خنک شود یا آب-خنک شود؟
آب از 1450 درجه فارنهایت یا بالاتر خاموش شده-. خنک کننده هوا باعث سخت شدن نسبی و کنترل نشده در طول افت دما می شود که باعث ایجاد استرس داخلی می شود و می تواند باعث شکافتن حرارتی یا پاره شدن در گرمایش بعدی شود.
برای جلوگیری از پیری بیش از حد Monel K500 از چه محدوده دمایی باید اجتناب کرد؟
نگه داشتن آلیاژ در هر نقطه ای در محدوده تقریباً 1100 تا 1400 درجه فارنهایت برای مدت طولانی تر، خطر پیری بیش از حد یا تشکیل کاربید تیتانیوم را به دنبال دارد. آنیل های فرآیندی در این محدوده باید به حدود 1 ساعت پس از رسیدن قطعه به دما محدود شود و حداکثر 1.5 ساعت باشد.
آیا Monel K500 پس از آهنگری برای رسیدن به استحکام کامل نیاز به عملیات حرارتی دارد؟
بله. یک قسمت-آب آهنگری شده-هنوز در وضعیت نسبتاً نرمی است و باید سن-سخت شود- معمولاً 1100-1125 درجه فارنهایت به مدت 16 ساعت با خنککننده کنترلشده کوره تا 900 درجه فارنهایت - تا استحکام و سختی کامل آن افزایش یابد.