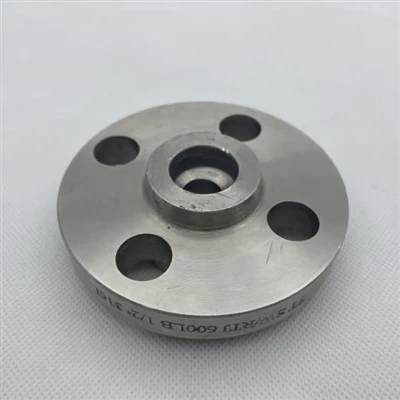
انتخاب بین فلنج آهنگری و فلنج صفحه ای به نظر یک تصمیم خرید است، اما واقعاً یک تصمیم مربوط به مواد و کد است. الففلنج آهنگریبا فشردن شمش فولاد داغ یا آلیاژ نیکل تحت فشار در قالب ها شکل می گیرد، بنابراین ساختار کریستالی داخلی فلز از کانتور قطعه پیروی می کند. الففلنج صفحه ایبه سادگی - توسط پلاسما، لیزر یا سوخت اکسی - از یک دیسک صفحه نورد تخت بریده می شود و سپس به اندازه ماشینکاری می شود.

دو فلنج می توانند ابعاد یکسان ASME B16.5 را داشته باشند و در یک خط پیچ و مهره یکسان به نظر برسند. از نظر داخلی، آنها یک قسمت نیستند. این راهنما تفاوت را در زبان ساده توضیح می دهد، شکاف استحکام را کمی می کند، و - مهمتر از همه - مشخص می کند که چه زمانی کد ASME واقعاً فلنج صفحه را مجاز می کند.
فلنج های فورج دار دارای جریان دانه ای پیوسته و منحنی هستند و کد پیش فرض اتصالات توپی نگهدارنده فشار هستند. فلنج های صفحه ای ارزان تر هستند اما تحت ASME B16.5 به فلنج های کور و فلنج های کوچک کاهنده خاص بدون هاب محدود می شوند.
فلنج فورج چیست و چگونه ساخته می شود؟
فلنج آهنگری با فشار دادن و چکش زدن فلز داغ در قالب ها به جای بریدن آن از روی یک دال صاف شکل می گیرد.
برای ساختن یکی، یک شمش ضد زنگ یا آلیاژ نیکل تا دمای آهنگری حرارت داده میشود، سپس خراب میشود و فشار داده میشود یا به شکل قالبی که تقریباً به فلنج تمامشده میرسد، چکش میشود. این قطعه برش داده می شود، تا ابعاد B16.5/B16.47 ماشینکاری می شود، تحت عملیات حرارتی قرار می گیرد (محلول آنیل شده برای آلیاژهای ضد زنگ آستنیتی و نیکل)، و قبل از علامت گذاری و مهر زنی - معمولاً با معاینه اولتراسونیک، مایع نافذ، یا ذرات مغناطیسی بازرسی می شود.
تغییر شکل فشاری سه کار مفید را به طور همزمان انجام می دهد: تخلخل داخلی و حفره های باقی مانده از ذوب را می بندد، دانه های درشت ریخته گری شده را به اندازه دانه ریز و یکنواخت می شکند، و ناخالصی ها را به "طبقه ها" کشیده می کند که جهت رانده شدن فلز را دنبال می کنند. فلنج های آهنگری ضد زنگ با استاندارد ASTM A182 تولید می شوند (به عنوان مثال F304/L، F316/L، F51 دوبلکس). آهنگری های آلیاژ نیکل با استاندارد ASTM B564 (آلیاژ 600/600، آلیاژ 625، آلیاژ C276، آلیاژ 800، آلیاژ 400) اجرا می شود.
فلنج صفحه ای چیست و چگونه ساخته می شود؟
فلنج صفحه ای یک دیسک صاف است که از صفحه فلزی نورد شده و روی یک ماشین تراش بریده شده است - بدون آهنگری و هیچ توپی تشکیل شده وجود ندارد.
تولید ساده است: صفحه ای با درجه مورد نیاز را انتخاب کنید (ورق ضد زنگ به ASTM A240؛ ورق آلیاژ نیکل مطابق با مشخصات صفحه سری B مربوطه)، یک قسمت خالی دایره ای را با پلاسما، اکسی سوخت یا لیزر برش دهید، دایره پیچ را سوراخ کنید و صفحه آب بندی را ماشین کنید. از آنجا که هیچ تغییر شکل پلاستیکی در کار نیست، یک صفحه خالی نمی تواند یک مخروطی گردن جوش یا یک توپی تقویت شده ایجاد کند. قسمت به اندازه صفحه ای که از آن آمده صاف می ماند.
مبادله آشکار است: ضایعات مواد کم است، ماشینکاری حداقل است، و زمان تحویل کوتاه است. محدودیت به همان اندازه آشکار است - دیسک تمام شده فقط دارای خواصی است که صفحه نورد شده قبلاً در هر جهت داشت. بنابراین، فلنج های صفحه ای اغلب به صورت فلنج های کور، فلنج های پشتی اتصال لبه ای با قطر بزرگ و خدمات شهری کم فشار نشان داده می شوند.
"جریان دانه" چیست و چرا اهمیت دارد؟
جریان دانه جهتی است که در آن کریستال های میکروسکوپی فلز و رشته های ناخالصی کشیده می شوند. فلز در امتداد دانه خود قوی و در سراسر آن ضعیف است - همان طور که تخته چوبی در امتداد الیاف خود محکم است.
به درخت فکر کن در سراسر تنه دیدید و حلقه های رشد متحدالمرکز را مشاهده می کنید - این "دانه انتهایی" است. اره در امتداد تنه و الیاف در طول تخته اجرا می شود. آن تخته در برابر خم شدن در امتداد الیاف مقاومت می کند و به راحتی در آنها تقسیم می شود. فولاد نیز همین رفتار را دارد. هنگامی که فلز کار می شود - نورد یا آهنگری می شود - دانه ها و اجزای ریز غیر فلزی آن به "طبقه های" بلندی آغشته می شوند که جهت کار را دنبال می کنند. باری که به موازات آن مسیر دانه حمل می شود به خوبی حمل می شود. باری که بر روی دانهها میکشد، یا انتهای دانههای بریده شده را در معرض دید قرار میدهد، باندی طبیعی برای ترکها ایجاد میکند.
چگونه جریان دانه در واقع بین این دو تفاوت دارد؟
در یک فلنج آهنگری، دانه به طور مداوم در اطراف سوراخ، توپی و دایره پیچ می پیچد. در فلنج صفحه ای دانه صاف می شود و به طور ناگهانی در هر سطح ماشینکاری شده خاتمه می یابد.
آهنگری مواد بیلت را به سمت بیرون و بالا به داخل قالب هل می دهد، بنابراین دانه تغییر شکل یافته از خط فلنج پیروی می کند - مانند حلقه های رشد در یک کاسه حک شده. هیچ سطح دانه ای متقاطع در سوراخ یا توپی وجود ندارد. تنش های اصلی (کشش پیچ، فشار داخلی، خمش توپی) با خطوط جریان اعمال می شود.
فلنج صفحه ای متفاوت است. صفحه صاف نورد شده بود، بنابراین تمام خطوط دانه آن به صورت افقی و به موازات دو وجه بزرگ قرار دارند. وقتی مغازه مرکز را سوراخ میکند و قطر بیرونی آن را میچرخاند، آن دانه را کوتاه میکند و "دانه انتهایی" را روی سوراخ، وجه توپی و صفحه آببندی نمایان میکند. آن انتهای در معرض دید دقیقاً همان جایی است که ورقهها، رشتههای اینکلوژن و ترکهای خستگی باز میشوند.
کدام قوی تر است - جعلی یا صفحه ای؟
در یک برگه داده حداقل مشخصات منتشر شده، این دو می توانند برابر به نظر برسند. در سرویس آهنگری به طور معنیداری سختتر، مقاومتر در برابر خستگی است و از طریق ضخامتش صدا دارد.

حداقل مکانیک ها در واقع نزدیک هستند. ASTM A182 F316 (جعلی) و ASTM A240 درجه 316 (صفحه) هر دو حداقل استحکام کششی تقریباً 515 مگاپاسکال (75 ksi) و حداقل تسلیم تقریباً 205 مگاپاسکال (30 ksi) را مشخص میکنند. بنابراین مقایسه برگه مشخصات جانبی به خودی خود شکاف مهندسی را آشکار نمی کند.
مزیت جعل در جایی ظاهر می شود که حداقل اعداد آن را نشان نمی دهند:
- سختی.کار گرم، دانههای درشت ریختهگری شده را اصلاح میکند و چقرمگی ضربهای بریدگی V-شارپی را افزایش میدهد - توانایی جذب ضربه بدون شکستگی.
- سلامتیجوش های نیروی فشاری، حفره های داخلی، لوله ها و تخلخل هایی را که می توانند در انبار صفحه باقی بمانند، می بندند. صدای اولتراسونیک بسیار سازگارتر است.
- قدرت جهت کارآهنگری ها معمولاً 10 تا 15 درصد استحکام بیشتری را در جهت کار نسبت به حداقل صفحه آنیل شده نشان می دهند، زیرا اندازه دانه تصفیه شده و عیوب بسته می شوند.
- از طریق ضخامت.ورق از نظر ضخامت خود (جهت "Z") ضعیف ترین است - دقیقاً جهت پیش بارگیری پیچ و فشار واشر. لمینیت ها و رشته ها به عنوان ترک های از قبل موجود تحت آن بار عمل می کنند.
- خستگیچرخه حرارتی و چرخه فشار، ترک ها را عمود بر دانه منتشر می کند. خطوط جریان جعلی پیوسته ترک ها را از بین می برد. دانه انتهای بشقاب به آنها یک مسیر مستقیم می دهد.
آیا مسیر تولید مقاومت در برابر خوردگی را تغییر می دهد؟
بله - به خصوص در آلیاژهای ضد زنگ و نیکل - زیرا فلنج های صفحه ای دانه های انتهایی آشکاری را در سطح آب بندی باقی می گذارند و سوراخی را که در آن خوردگی شروع می شود، ایجاد می کنند.
رولینگ مواد سولفیدی و اکسیدی را به رشتههایی که در هر صفحه بریدهای باز میمانند کشیده میشود. دانههای انتهایی در سطح تماس واشر و روی سوراخ محل شروع کلاسیک برای حفرهکردن، خوردگی شکاف و ترک خوردگی تنشی کلریدی است - دقیقاً همان حالتهایی که مهندسان در حالتهای شکست در 304/316 و آلیاژهای نیکل با آب دریا، آب نمک و شیمی فرآیند اسیدی با آن مقابله میکنند. یک فلنج آهنگری دانه های خود را در اطراف آن سطوح می پیچد، بنابراین سطح آب بندی دانه های بلند را به جای دانه های انتهایی حمل می کند.
این یکی از دلایلی است که خدمات ترش (NACE MR0175 / ISO 15156)، مشخصات فراساحلی و زیردریایی تقریباً به طور جهانی به آهنگری نیاز دارند. در سرویس خورنده، تفاوت هزینه فقط مربوط به مواد نیست - بلکه خطر نشت در اتصال پیچ و مهره چرخان است.
آیا فلنج های صفحه حتی تحت ASME B16.5 قانونی هستند؟
تقریباً برای هر نوع فلنجی که واقعاً به لوله میپیوندد، ASME B16.5 به مواد ریختهگری یا آهنگری نیاز دارد. صفحه فقط برای فلنج های کور و فلنج های کوچک کاهنده خاص بدون توپی مجاز است.
دامنه ASME B16.5 صریح است. این استاندارد "فلنج ها و اتصالات فلنجی ساخته شده از مواد ریختگی یا آهنگری" را پوشش می دهد و به طور جداگانه "فلنج های کور و فلنج های کاهش دهنده خاص ساخته شده از مواد ریخته گری، آهنگری یا صفحه ای" را مجاز می کند. جمله دوم کل جهان قانونی برای بشقاب است. از نظر عملی:
- فلنج های کور:پوششی که انتهای یک خط را می بندد - اینجا جایی است که صفحه به طور معمول و به درستی استفاده می شود.
- کاهش فلنج بدون توپی:آنهایی که خروجی کوچکترشان زیر آستانه اندازه B16.5 جدول 6 است، بنابراین کد نیازی به هاب ندارد.
- از بشقاب مجاز نیست:فلنج های گردن جوش (WN)، رزوه ای (THD)، جوش سوکتی (SW)، لغزنده (SO) و فلنج های اتصال لبه دار "اتصالات فلنج دار" هستند و باید ریخته گری یا آهنگری شوند. یک "صفحه لغزنده" که از دیسک ماشین کاری می شود به عنوان یک اتصال نگهدارنده فشار با B16.5 سازگار نیست، حتی اگر ابعاد آن مطابقت داشته باشد.
آلیاژهای نیکل در قرائت دقیق تری قرار دارند. موارد ASME B16 (به عنوان مثال B16 Case 21 برای UNS N06674) بیان می کند که به جز فلنج های کور و فلنج های کاهنده بدون توپی، فلنج ها باید فقط از فورجینگ به ASTM B564 ساخته شوند. برای قطرهای بزرگ، ASME B16.47 (NPS 26 تا NPS 60؛ سری A همراستا با MSS SP-44، سری B با API 605) به همین ترتیب از آهنگری برای سرویس توپی استفاده میکند، اگرچه فلنجهای کور صفحهای بزرگ در عملکرد کانال و آب فشار کم و غیر بحرانی رایج هستند.
نکته مهندسی: یک سازنده ممکن است یک صفحه "ویژه" را ماشین کند، اما انجام این کار قطعه را خارج از B16.5 می برد و به تایید مهندسی مستند تحت کد لوله کشی (ASME B31.3) یا کد مخزن تحت فشار (ASME BPVC بخش VIII) نیاز دارد. این یک جایگزین حذفی نیست.
کدام مشخصات مواد ASTM در واقع اعمال می شود؟
برای فلنج های زنگ نزن، فورج شده به ASTM A182 و صفحه به ASTM A240 اجرا می شود. برای آلیاژهای نیکل، آهنگرها مطابق با استاندارد ASTM B564 و صفحه مطابق با مشخصات صفحه سری B هستند - شما نمی توانید آهنگری خارج از صفحه را تأیید کنید.
- آهنگری ضد زنگ:ASTM A182 - فلنج، اتصالات و قطعات سوپاپ آهنگری/ نورد شده برای سرویس در دمای بالا: F304/L، F316/L، F321، F347، F51/F55 دوبلکس.
- صفحه ضد زنگ:ASTM A240 - صفحه، ورق و نوار ضد زنگ کروم و کروم نیکل برای مخازن تحت فشار: Gr 304/L، Gr 316/L.
- آهنگرهای آلیاژ نیکل:ASTM B564 - آهنگری آلیاژ نیکل: UNS N06600 (آلیاژ 600)، N06625 (آلیاژ 625)، N10276 (آلیاژ C276)، N08800 (آلیاژ 800)، N04400 (آلیاژ 400).
- صفحه آلیاژ نیکل:به عنوان مثال، ASTM B424 (صفحه آلیاژی 800)، B575 (صفحه آلیاژی C276)، B463 (صفحه آلیاژی 20). فرم محصول باید با مشخصات مطابقت داشته باشد. آهنگری درجه B564 را نمی توان با برش صفحه B575 تولید کرد و سپس به عنوان آهنگری مهر شد. گزارش آزمایش آسیاب باید فرم صحیح و عملیات حرارتی صحیح را نشان دهد.
چگونه هزینه و زمان پیش بینی مقایسه می شود؟
فلنج های صفحه ای ارزان تر و سریع تر از قفسه هستند. فلنج های فورج شده در جلو هزینه بیشتری دارند، اما تنها گزینه سازگار با کد برای سرویس هاب، فشار بالا یا حیاتی هستند.

یک صفحه خالی از ورق کالا با شکل نزدیک به تور و ماشینکاری کمی بریده می شود، بنابراین هزینه واحد کم و روزهای سرب کوتاه است - مزیتی که در قطرهای بزرگ و نازک رشد می کند. آهنگری به شمش، زمان پرس و قالب، عملیات حرارتی و بررسی غیر مخرب نیاز دارد، بنابراین قیمت قطعه بالاتر و تحویل طولانیتر است، اگرچه هزینه هر واحد با استهلاک ابزار در حجم کاهش مییابد.
دیدگاه هزینه کل چیزی است که معمولاً بحث را حل می کند. فلنج صفحه ای که با کد مطابقت ندارد، یا در اوایل سرویس چرخه ای یا خورنده نشت یا ترک می کند، هزینه های تعویض، خاموش شدن و ایمنی را به همراه دارد که صرفه جویی اولیه را کم می کند. بنابراین، مشخص کردن ارزانترین گزینه برای هر قطعه تنها زمانی منطقی است که کد و وظیفه هر دو آن را اجازه دهند.
بنابراین چه زمانی باید Forged vs Plate را مشخص کنید؟
هر زمان که فشار، دما، بارگذاری چرخه ای، سرویس خورنده یا نوع فلنج توپی درگیر باشد، فورج را مشخص کنید. صفحه رزرو برای وظایف غیر بحرانی کور و کم فشار با کد مجاز.
جعلی را انتخاب کنید زمانی که:
- نوع فلنج گردن جوشی، لغزنده، رزوه ای، جوشی سوکتی، یا اتصال لبه دار با توپی است - به هر حال B16.5 به آن نیاز دارد.
- درجه بندی کلاس 300 و بالاتر است، یا سرویس در دمای بالا، برودتی یا چرخه حرارتی/فشاری است.
- وظیفه خدمات ترش (NACE MR0175)، فراساحل، زیر دریا، یا هسته ای است.
- شما در حال جوشکاری لوله های فرآیند آلیاژ نیکل (B564) در سرویس کلرید یا اسیدی هستید.
- سطح واشر باید در برابر حمله دانه انتهایی در یک اتصال بحرانی کم نشتی مقاومت کند.
وقتی که:
- شما به یک فلنج کور برای بازرسی یا انتهای خالی در کلاس 150، سرویس غیر خطرناک نیاز دارید.
- کار با قطر زیاد، هوا، آب یا کانال با فشار کم است (به عنوان مثال پشتیبان کور B16.47).
- این سرویس موقت یا کاربردی است که در آن آهنگری بیش از حد مشخص می شود.
- هرگونه انحراف از B16.5 توسط تاییدیه مهندسی مستند تحت B31.3 یا BPVC بخش VIII پوشش داده می شود.
خلاصه کنار هم
جدول 1 مقایسه را برای استفاده از مشخصات مستقیم تقطیر می کند.
|
بعد |
فلنج فورج |
فلنج صفحه ای |
|
فرم خام |
شمش گرم کار، پرس در قالب |
دیسک برش از صفحه نورد |
|
مشخصات ضد زنگ |
ASTM A182 (F304/L، F316/L، F51) |
ASTM A240 (گروه 304/L، 316/L) |
|
مشخصات آلیاژ نیکل |
آهنگری ASTM B564 |
صفحه سری B (B424، B575، …) |
|
جریان دانه |
پیوسته، از کانتور قسمت پیروی می کند |
مسطح، موازی؛ برش به پایان می رسد در معرض |
|
انواع توپی (WN/SO/SW/THD/LJ) |
بله - استاندارد کد |
خیر - مطابق با B16.5 نیست |
|
استفاده از ASME B16.5 |
محدوده کامل نگهدارنده فشار |
فلنج های کور؛ کوچک بدون مرکز کاهش فقط |
|
سرسختی / خستگی |
بالا؛ دانه تصفیه شده، حفره ها بسته شده است |
به عنوان نورد; از نظر ضخامت ضعیف تر |
|
خطر خوردگی دانه نهایی |
سطح آب بندی و سوراخ کم است |
در صورت های برش ماشینکاری شده بالا رفته است |
|
هزینه نسبی |
بالاتر |
پایین تر |
|
زمان سرب معمولی |
طولانی تر |
کوتاه تر |
|
بهترین سرویس مناسب |
فشار بالا، دوچرخه سواری، ترش / فراساحلی، فرآیند آلیاژ نیکل |
فشار کم، کور، غیر بحرانی |
جدول 1 - مقایسه فلنج فورج شده با صفحه در تولید، کد، عملکرد و هزینه.
سوالات متداول
تفاوت بین فلنج آهنگری و فلنج صفحه ای چیست؟
فلنج آهنگری از شمش به شکل گرم است، بنابراین دانه فلزی از خط فلنج پیروی می کند. فلنج صفحه ای از صفحه نورد تخت بریده می شود. فلنج های آهنگری سخت تر، مقاوم تر در برابر خستگی هستند و برای سرویس فشار توپی مورد نیاز هستند. فلنج های صفحه ای ارزان تر هستند اما توسط ASME B16.5 به فلنج های کاهنده کور و بدون هاب محدود شده اند.
آیا فلنج های صفحه ای با ASME B16.5 مطابقت دارند؟
فقط برای فلنج های کور و فلنج های کاهنده بدون توپی زیر آستانه اندازه B16.5. تمام فلنج های توپی دیگر - گردن جوش، لغزنده، رزوه، جوش سوکت - باید از مواد ریخته گری یا آهنگری ساخته شوند.
کدام یک قوی تر است، فلنج آهنگری یا صفحه ای؟
برای همان آلیاژ (مثلاً 316)، حداقل استحکام کششی و تسلیم منتشر شده میتواند برابر باشد، اما آهنگری چقرمگی ضربه بالاتر، عمر خستگی طولانیتر و سلامت از طریق ضخامت قابل اعتماد را ارائه میکند زیرا کار داغ دانه را تصفیه میکند و حفرههای داخلی را میبندد.